

Ако някога сте стъпвали върху издръжлив, водоустойчив под в кухня, баня или офис пространство с висок трафик, има вероятност това да е подова настилка SPC — съкратено от Stone Plastic Composite. Тази популярна подова настилка е ценена заради своята твърдост, устойчивост на надраскване и ниска поддръжка, но качеството й не е само въпрос на материалите, които се използват в нея. Също толкова зависи от оборудването, което превръща суровата пластмаса, варовик на прах и стабилизатори в еднакви, стабилни листове, които се превръщат в готови подове. Като доставчик на оборудване за подови настилки SPC, прекарах години в работа с производителите за усъвършенстване на стандартите за контрол на качеството (QC), свързани директно с производствените машини, и видях от първа ръка как дори малки корекции на настройките на оборудването могат да направят или развалят партида подови настилки, които издържат 10+ години. Днес искам да разбия ключовите стандарти за QC за подови настилки SPC, произведени от това специализирано оборудване, защо имат значение и колко надеждни машини са гръбнакът на постоянната, висококачествена продукция.
Първо, нека обосновем това в начина, по който се правят подовите плочи SPC, тъй като стандартите за QC са свързани директно с всяка стъпка от производствения процес. Производството на SPC започва със смес от суровини: варовик на прах (обикновено 60-80% от сместа), PVC смола, стабилизатори, помощни средства за обработка и понякога UV защитни средства. Тази смес се подава в екструдер, където топлината и налягането я разтопяват в хомогенно съединение, което след това се каландрира на тънки, плоски листове, преди да се охлади, релефно с дървесен или каменен модел и се подрязва по размер. Всеки етап тук зависи от производителността на оборудването, така че QC стандартите за готови листове са по същество измеримите резултати от работата на машините в рамките на строги параметри.
Нека започнем с най-основополагащия стандарт за QC: точност на размерите. SPC подовите настилки се продават на дъски, но преди да бъдат изрязани до тази форма, те се произвеждат като големи листове - обикновено 2-3 метра широки и няколко милиметра дебели. Ако оборудването не е калибрирано правилно, тези листове ще имат непостоянна дебелина или ширина, което води до празнини между дъските след монтажа, неравни шевове и дори изкривяване с течение на времето. Например, ако каландриращите ролки (двете големи метални ролки, които изравняват разтопеното SPC съединение) не са подравнени дори с 0,1 мм, полученият лист ще бъде по-дебел от едната страна от другата. Моят екип работи с производителите, за да гарантира, че тяхната машина за екструдиране на подови настилки SPC поддържа консистенция на празнината на каландровата ролка в рамките на ±0,05 mm по цялата ширина на ролката. Тази прецизност не е възможна с остаряло, зле поддържано оборудване; изисква модерни, серво задвижвани системи, които се настройват в реално време. Също така отбелязваме, че точността на размерите не спира до ширината и дебелината – плоскостта също е от решаващо значение. Ако листът се изкриви по време на охлаждане, той няма да лежи равномерно върху подовата настилка, което води до проблеми с монтажа. Оборудването на охладителната линия, което доставяме, например, използва серия от зони за въздушно и водно охлаждане, настроени на равномерни температури, гарантиращи, че листът се охлажда равномерно и поддържа плосък профил, така че крайните готови дъски да нямат видимо извиване или усукване.
След това плътност и хомогенност на ядрото. Твърдостта на SPC и устойчивостта на вдлъбнатини идват от неговата плътност – целевата плътност за висококачествени SPC листове обикновено е между 1,8 и 2,2 g/cm³. Ако оборудването не смеси напълно суровините или не прилага постоянен натиск по време на екструдирането, ще получите лист с джобове с ниска плътност, които са меки и податливи на вдлъбнатини под тежки мебели или пешеходен трафик. Или, още по-лошо, области, където варовиковият прах не е равномерно разпределен, което води до слабост по ръбовете. Как оборудването контролира това? Конструкцията и скоростта на шнека на екструдера играят огромна роля: двушнековият екструдер (който е стандартен за производство на голям обем) използва два зацепващи се шнека за срязване и смесване на суровата смес, като гарантира, че няма бучки от PVC или варовик. Налягането в цилиндъра на екструдера е друг ключов показател – ние поддържаме, че налягането при екструдиране трябва да остане в рамките на 150-250 бара за повечето SPC формули, тъй като твърде малкото налягане оставя празнини в съединението, а прекаленото може да разгради PVC смолата. Когато производителите използват надеждна машина за екструдиране на подови настилки SPC, която следи налягането в реално време, те могат автоматично да регулират скоростта на шнека или скоростта на подаване, за да поддържат постоянна плътност. Виждал съм производители, използващи евтино, старо оборудване за екструдиране, които произвеждат листове, които варират по плътност с 0,3 g/cm³ в един лист; тези листове ще се провалят в индустриалните тестове за износване в рамките на една година.
Качеството на износващия се слой е друг стандарт за QC, който не подлежи на обсъждане, особено за търговски SPC подови настилки. Повечето SPC листове имат прозрачен PVC износващ слой, нанесен отгоре, с дебелина от 0,1 mm до 0,7 mm, в зависимост от предназначението (жилищни срещу търговски). Задачата на износващия се слой е да издържа на драскотини, надрасквания и UV повреди, така че дебелината му трябва да е еднаква и трябва да се свързва правилно към основния слой SPC. Лошата производителност на оборудването тук води до разслояване на слоя за износване или области, където слоят е твърде тънък, което прави SPC податлив на надрасквания от пети, нокти на домашни любимци или тежки уреди. Машината, отговорна за нанасянето на слоя за износване, обикновено е специализирана система за ламиниране на филм, която подава предварително направения филм за слой за износване върху охладеното SPC ядро. Ключова част от QC за тази стъпка е налягането и температурата на ламиниране: машината за производство на листове за подова настилка Click (ние доставяме тази линия) използва нагрети ролки, които прилагат прецизен натиск, за да разтопят дъното на слоя на износване, като го свързват със сърцевината, без да разтопяват основния SPC. Ако налягането е твърде високо, износващият се слой ще се изтръгне по краищата, което ще доведе до неравномерна дебелина; твърде ниско и връзката е слаба. Ние работим с нашите клиенти, за да зададем параметри на ламиниране, които поддържат вариации в дебелината на износващия слой в рамките на ±0,03 mm в целия лист, и също така препоръчваме редовно калибриране на системата за подаване на филм, за да се избегнат бръчки или неправилно подравняване в износващия слой. За справка, нашата машина за производство на винилови подови настилки е проектирана специално за високопрецизно нанасяне на износващ се слой, с вградени сензори, които измерват дебелината в реално време и задействат аларми, ако падне извън необходимия диапазон.
Повърхностното покритие и качеството на релефа често се пренебрегват от новите производители, но те пряко влияят както на естетиката, така и на издръжливостта. SPC листовете са щамповани, за да имитират текстура на истинско дърво или камък, което допринася за техния реалистичен вид и също така подобрява устойчивостта на плъзгане. Ако оборудването за щамповане е износено или неправилно подравнено, шарката ще бъде неравна – някои части на листа ще имат дълбоки, остри зърнести линии, докато други са плоски и с недостатъчен релеф. Това не само разваля външния вид на пода, но също така намалява устойчивостта на плъзгане в зони с висока влажност като бани. Стъпката на щамповане се извършва веднага след ламиниране на износващия слой, като се използват нагрети ролки за щамповане, които притискат шаблона в износващия слой. Стандартът за QC тук е, че дълбочината на релефа е постоянна и няма въздушни мехурчета, уловени между релефната ролка и износващия се слой, което би причинило малки неравности или кухини в повърхността. Нашата SPC машина за производство на подови настилки включва вакуумна система по време на щамповане, която премахва въздуха между ролката и листа, елиминирайки тези дефекти. Ние също така обучаваме операторите да извършват редовни проверки на повърхността: прокарване на ръка в ръкавица по целия лист, за да усетят неравномерна текстура и използване на профилометър за измерване на вариация в дълбочината на релефа, която трябва да бъде в рамките на ±0,02 mm за постоянен завършек.
Термичната стабилност е критичен QC стандарт за дълготрайна работа, особено за SPC подови настилки, използвани в зони с температурни колебания, като слънчеви стаи или близо до външни врати. SPC е твърд, но ако производственото оборудване не стабилизира правилно сместа от PVC смола и варовик, подът може да се разшири или свие твърде много с температурни промени, което води до празнини между дъските или изкривяване. Стабилизаторите, добавени към суровата смес, предотвратяват разграждането на PVC по време на екструдирането, но контролът на топлината на оборудването в екструдера и охлаждащата линия е също толкова важен. Зоните на варела на екструдера трябва да бъдат настроени на точни температури - обикновено между 160°C и 190°C за захранващата зона, повишаващи се до 180-210°C за зоната на смесване - тъй като твърде високата температура ще разруши стабилизаторите и PVC, докато твърде ниската температура води до неравномерно смесване. Температурата на охлаждащата линия, както споменах по-рано, също влияе върху термичната стабилност: ако листът се охлади твърде бързо, се натрупват вътрешни напрежения, което води до изкривяване или свиване на листа след монтажа. Оборудването, което доставяме, има автоматизиран контрол на температурата с PID (пропорционално-интегрално-производни) регулатори, които поддържат температура в рамките на ±1°C във всички зони, гарантирайки, че SPC листовете имат ниско вътрешно напрежение и скорост на линейно термично разширение по-малко от 0,5 mm на метър на °C. Това е доста над индустриалния стандарт за жилищни подови настилки и означава, че дъските няма да се разместят дори при горещ, слънчев климат.

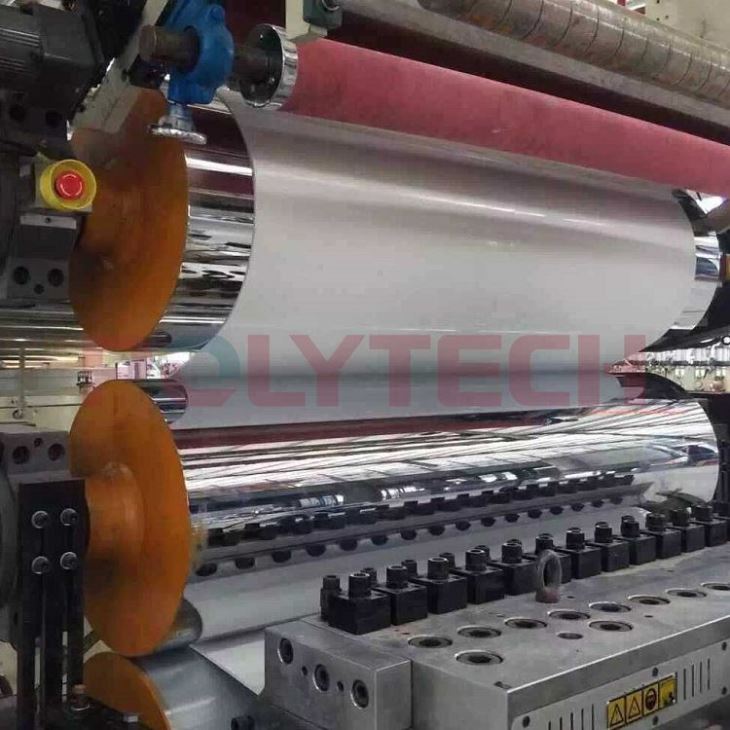
Сега, нека поговорим за това как надеждността на оборудването се свързва с последователния контрол на качеството – защото дори и да зададете правилните параметри, остарелите или зле поддържани машини ще доведат до променлив изход. Например 10-годишен екструдер може да има износен шнек, което причинява непостоянен поток на материала, което води до промени в плътността. Или каландр с износени ролки няма да издържи настройката на празнината, така че дебелината варира от лист до лист. Ето защо много нови производители на подови настилки SPC се обръщат към доставчици на специализирано оборудване като нас, вместо да се опитват да изграждат линии от генерични машини. Нашата машина за екструдиране на подови настилки SPC, например, се предлага с вградени системи за мониторинг на процеса, които проследяват всеки ключов показател в реално време – налягане на екструдиране, температура, скорост на шнека, дебелина и дебелина на износващия се слой. Ако някой параметър излезе извън зададения диапазон на QC, машината автоматично предупреждава операторите и дори може да коригира настройките без ръчно въвеждане. Това намалява човешката грешка, която е често срещана причина за дефекти в качеството, и гарантира, че всеки произведен лист отговаря на едни и същи стандарти, партида след партида. Ние също така предлагаме редовно калибриране и услуги за поддръжка, тъй като дори най-доброто оборудване се нуждае от настройка, за да поддържа QC стандартите постоянни във времето.
Трябва също така да отбележа, че QC за SPC листове за подови настилки, произведени от оборудване, не приключва, когато листът излезе от производствената линия. Много производители използват вградени системи за тестване, интегрирани в машината, за да проверяват за дефекти, докато листът се произвежда, вместо да тестват готовите листове в края (което губи време и материали). Нашата SPC линия за рязане на подови настилки например включва система за визуална инспекция, която сканира всеки метър от листа за повърхностни дефекти като драскотини, мехурчета или неправилно щамповане и автоматично маркира или изрязва дефектните секции. Това означава по-малко отпадъци и гарантира, че само висококачествени листове стигат до следващата стъпка (рязане на дъски, опаковане и транспортиране). За производителите, които искат мащабиране, наличието на автоматизирана QC система, вградена в оборудването, не подлежи на обсъждане – ръчното тестване ще изисква екип от инспектори за контрол на качеството, което добавя разходи и е по-бавно от тестването с машинно зрение.
Сега нека поставим тези стандарти в контекст с примери от реалния свят. Миналата година работих с малък производител на подови настилки в Охайо, който използваше евтина, вносна SPC линия. Те имаха проблеми с листове с непостоянна дебелина - някои дъски бяха твърде дебели, което ги затрудняваше да се заключат една в друга, а други бяха твърде тънки, което водеше до огъване при пешеходен трафик. След като преминаха към нашата машина за екструдиране на подови настилки SPC и актуализираха линията си за ламиниране с нашата машина за производство на подови настилки Click, те намалиха вариациите в дебелината от 0,2 mm на 0,04 mm. Те също така отчитат 30% спад в гаранционните претенции, тъй като по-постоянната плътност и качеството на износващия се слой означават, че подовете им издържат по-дълго. Друг клиент, голям търговски доставчик на подови настилки, премина към нашата машина за производство на винилови настилки за нанасяне на износващ се слой, след като се сблъска с чести проблеми с разслояването при проекти с голям трафик. Сега техният процент на разслояване е по-малък от 0,1%, в сравнение с 5% при старото им оборудване, тъй като нагрята ролкова система на нашата линия прилага еднакъв натиск върху целия лист, елиминирайки слабите връзки.
Струва си да се спомене, че тези стандарти за QC не са произволни – те са приведени в съответствие с международните сертификати на индустрията за подови настилки, като EN 13329 (европейският стандарт за еластични подови настилки) и ASTM F1700 (стандартът на САЩ за твърди композитни подови настилки). Покриването на тези сертификати се изисква за много големи търговски и търговски проекти, така че способността на оборудването да произвежда листове, които отговарят на тези спецификации, е от решаващо значение за производителите, които искат да се конкурират на световния пазар. Например, EN 13329 изисква подовата настилка SPC да има толеранс на дебелината от ±0,1 mm, което е постижимо с прецизно оборудване, но невъзможно с остарели, некалибрирани машини. ASTM F1700 също определя консистенцията на дебелината на износващия се слой и границите на топлинното разширение, като и двете се контролират от настройките и възможностите на производствената линия.
В крайна сметка репутацията на подовите настилки SPC за издръжливост и последователност започва с оборудването, което прави основните им листове. Всяка стъпка – от смесване на суровини и екструдиране до каландриране, ламиниране, щамповане и охлаждане – зависи от машини, които могат да поддържат стегнати, постоянни параметри. Стандартите за контрол на качеството, които очертах днес, не са просто квадратчета за отметка за производителите; те са причината един SPC под в оживен ресторант, детска стая за игри или висок офис да изглежда добре и да работи добре в продължение на десетилетия. Ако сте на пазара за оборудване за производство на SPC подови настилки, независимо дали започвате нова линия или надграждате съществуваща, работата с доставчик, който разбира тези стандарти за QC, е от ключово значение за производството на висококачествени, продаваеми SPC подови настилки. За повече информация относно нашите линии, проектирани да отговарят и надхвърлят тези показатели за качество, разгледайте нашата машина за екструдиране на подови настилки SPC и свързаните производствени системи.
Ако искате да стартирате или надстроите производството на SPC подови настилки и да гарантирате, че листовете ви отговарят на строги стандарти за качество, свържете се с нашия екип, за да обсъдим вашите специфични нужди и да получите персонализирани насоки за правилното оборудване за вашите операции.
Референции
- „EN 13329: Еластични, текстилни и ламинирани подови настилки – Спецификация, изисквания и методи за изпитване“, Европейски комитет по стандартизация, 2020 г.
- „ASTM F1700-21: Стандартна спецификация за твърди винилови композитни подови настилки“, Американско дружество за изпитване и материали, 2021 г.
- Лий, С. и Ким, Х. (2019). „Обработка и контрол на качеството на подови настилки от каменни пластмасови композитни (SPC) материали: преглед“, Journal of Vinyl and Additive Technology, vol. 25, бр. 3, стр. 452-461.
- Zhang, L., et al. (2022). „Въздействието на параметрите на машините за екструдиране върху стабилността на размерите на SPC подови настилки“, International Journal of Surface Coatings and Technology, vol. 11, бр. 2, стр. 89-97.