

Ако управлявате производствено съоръжение, което произвежда PPR тръби, вече знаете, че вашата машина за производство на PPR тръби е гръбнакът на вашата дейност. Доставям тези машини на малки и средни производители на тръби в Северна Америка и Европа повече от 12 години и един от най-честите въпроси, които получавам от нови клиенти, е: „Каква е тайната да поддържате това оборудване да работи безпроблемно без скъпи престои?“ Истината е, че това не е тайна - това е последователна, умишлена поддръжка. Виждал съм твърде много фирми да пропускат малки стъпки за поддръжка, които водят до часове на непланирани спирания, загубени поръчки и хиляди разходи за ремонт. Днес разбивам стъпка по стъпка науката за поддържане на машина за производство на PPR тръби, за да ви помогна да удължите живота на вашето оборудване и да поддържате производството стабилно.
Нека започнем с това защо тази поддръжка има значение. PPR (полипропилен произволен съполимер) тръби се използват във всичко - от водопроводни инсталации за жилища до промишлено водоснабдяване, така че тяхното качество зависи изцяло от това колко последователно работи вашата машина. Една добре поддържана машина произвежда еднакви тръби с правилната дебелина на стената, гладки вътрешни и външни повърхности и подходяща устойчивост на натиск—всички те отговарят на индустриални стандарти като ASTM F2389 и ISO 15874. Когато поддръжката е пренебрегната, може да получите неравномерно топене в екструдера, неправилно подравнени матрици или износени охладителни системи, което води до скрап тръби, преработка и недоволни клиенти. Веднъж имах клиент, който пропусна тримесечните проверки на шнека и завърши със счупен шнек на екструдера по средата на производството, което му струваше 3 дни престой и $18 000 за спешен ремонт. Ето този вид главоболие, което може да се избегне, ние сме тук, за да предотвратим.

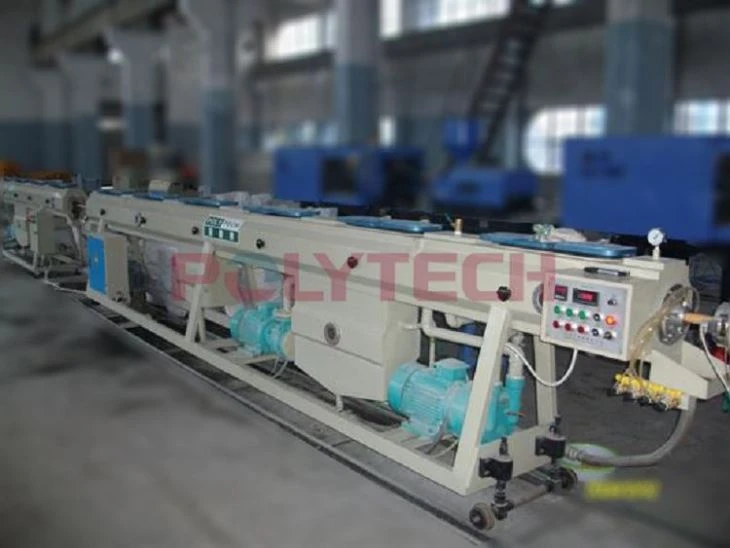
Първо, нека очертаем основните компоненти на PPR машина за производство на тръби, тъй като поддръжката трябва да е насочена конкретно към всяка част. Вашата машина има бункер (където се зареждат пелети от необработена PPR смола), цилиндър и шнек на екструдер (който разтапя и избутва смолата), матрица (която оформя разтопената смола в тръба), охлаждащ резервоар (който втвърдява тръбата), устройство за изтегляне (което издърпва тръбата с постоянна скорост), нож (което подрязва тръбата по дължина) и контролен панел (който регулира температурата, налягането и скоростта). Всяка от тези части има уникални точки на износване, така че универсалната рутинна поддръжка няма да работи. Ако търсите машина, изградена от издръжливи, лесни за поддръжка компоненти, не забравяйте да разгледате нашата PPR машина за производство на тръби, проектирана да опрости поддръжката, като същевременно увеличи ефективността на производството.
Първата стъпка за седмична поддръжка трябва да се съсредоточи върху бункера и захранващата система. Бункерът съхранява суха PPR смола и ако попадне влага, тя може да създаде мехурчета в готовата тръба – друга често срещана причина за скрап. Всяка седмица изключвайте машината и я изваждайте от контакта (никога не работете върху електрически компонент без прекъсване на захранването), за да почистите бункера. Използвайте мека четка, за да отстраните всички остатъци от смола или прах от дъното на бункера и проверете системата за сушене, която се свързва с бункера. Повечето PPR машини изискват смолата да бъде изсушена при 80-100°C за 4-6 часа преди употреба, така че проверете температурния манометър на сушилнята, за да се уверите, че е в този диапазон. Също така препоръчвам да проверите захранващия шнек (частта, която премества смолата от бункера към екструдера) за признаци на износване. Ако шнекът има огънати остриета или натрупвания, той може да подава смола неравномерно, което води до неравномерна дебелина на тръбата. Ако надграждате оборудването си, нашата PPR машина за пластмасови тръби разполага с подсилена система за подаване, която намалява износването и осигурява последователно подаване на смола, дори при голям обем производство.
На следващо място, цилиндърът и шнекът на екструдера са сърцето на машината и се нуждаят от най-редовно внимание - най-малко на всеки 500 часа работа. Винтът се върти вътре в цевта, разтапяйки PPR смолата чрез триене и топлина, така че с течение на времето и двете части могат да развият износване от постоянното триене, особено ако има някакви замърсители в смолата. За да инспектирате шнека и цевта, ще трябва да извършите „проверка на издърпване“ (това е стандартна стъпка в графиците за поддръжка на промишлени екструдери). Първо оставете машината да се охлади напълно (това може да отнеме 8-10 часа, така че планирайте това за края на работната седмица, когато нямате нужда от производство). След като изстине, отстранете нагревателните ленти на цевта, свалете болтовете на цевта и внимателно издърпайте винта. Проверете лентите на винта (спиралните канали) за признаци на абразия - малките драскотини са нормални, но дълбоките канали означават, че трябва да смените или реконструирате винта. За цевта проверете вътрешната стена за натрупване на карбонизирана PPR смола (това изглежда като тъмни, твърди петна) или износване. Карбонизираната смола може да се отчупи и да се улови в разтопената тръба, създавайки слаби места, така че почистете цевта с почистващо съединение, съвместимо със смола (като почистващи пелети на базата на полиетилен), ако видите натрупване. Винаги казвам на клиентите да държат резервен винт под ръка - когато някой покаже износване, можете да го смените за 2 часа, вместо да чакате персонализирано възстановяване, което свежда времето за престой до минимум.
Контролът на температурата е друга важна част от поддръжката на екструдера. Нагревателните ленти на екструдера (разположени по дължината на цевта) регулират топлината, необходима за стопяване на PPR смола, и ако някоя лента е дефектна, това може да причини недостатъчно или претопяване. Недостатъчно разтопената смола води до слаби тръби, които могат да се спукат под налягане, докато прекомерно разтопената смола разрушава молекулярната структура на PPR, намалявайки дългосрочната издръжливост на тръбата. Всеки месец тествайте всяка нагревателна лента с цифров температурен пистолет, за да се уверите, че отчита в рамките на ±5°C от настройката на контролния панел на машината. Ако лентата е изключена, сменете я незабавно - евтините нагревателни ленти могат да се повредят само за 2 години, но инвестирането във висококачествени ленти от промишлен клас ще издържи 5-7 години. Също така проверете термодвойките (сензорите, които изпращат данни за температурата към контролния панел) за мръсотия или повреда. Мръсната термодвойка ще даде фалшиви показания за температурата, което ще доведе до непостоянно нагряване, така че я избърсвайте с кърпа без власинки всеки месец.
Преминавайки към главата на матрицата, това е мястото, където разтопената смола придобива окончателната си форма на тръбата, така че дори малко разместване тук може да съсипе цял производствен цикъл. Резцовата глава трябва да се проверява и почиства на всеки 1000 часа работа. Първо изключете машината и отстранете матрицата от екструдера. Използвайте пластмасов скрепер (никога метален, който може да надраска гладката повърхност на матрицата), за да отстраните остатъците от разтопен PPR от вътрешните и външните пръстени на матрицата. Обърнете специално внимание на каналите за потока, през които минава смолата – запушените канали ще създадат неравномерна дебелина на стената на тръбата. След като бъдат почистени, проверете пръстените на матрицата за драскотини или износване. Ако вътрешният или външният пръстен има дълбоки драскотини, това ще остави линии по вътрешната или външната повърхност на тръбата, които не са само козметични - те могат да създадат точки на напрежение, които причиняват течове. Препоръчвам да балансирате подравняването на главата на матрицата на всеки 6 месеца, дори ако не виждате очевидни проблеми. Неправилно подравняване може да възникне от леки вибрации по време на производство и дори разлика от 0,1 mm в подравняването на пръстена може да доведе до непостоянна дебелина на стената на тръбата. За нови машини нашата PPR машина за производство на тръби е предварително подравнена във фабриката, но все пак препоръчваме да извършите ръчна проверка на подравняването след първите 500 часа на употреба, за да отчетете транспорта и първоначалната настройка.
Охлаждащият резервоар е друг често пренебрегван компонент, но той е от съществено значение за бързото втвърдяване на разтопената тръба и поддържането на нейната форма. PPR тръбите трябва да се охлаждат с контролирана скорост - твърде бързо и тръбата ще развие вътрешно напрежение, което ще я напука по-късно; твърде бавно и тръбата ще увисне или ще промени формата си. Всяка седмица източвайте охладителния резервоар и сменете водата с прясна, филтрирана вода. С течение на времето минералите в чешмяната вода могат да се натрупат върху охлаждащите тръби, намалявайки тяхната ефективност на топлообмен. Ако забележите слой котлен камък по стените на резервоара или охлаждащите тръби, използвайте мек препарат за отстраняване на котлен камък (като лимонена киселина), за да го почистите – никога не използвайте силни химикали, които могат да повредят резервоара. Освен това проверете разпръскващите дюзи, които насочват водата към тръбата – запушените дюзи ще създадат неравномерно охлаждане, което ще доведе до изкривяване на тръбата. Използвайте малка тел или сгъстен въздух, за да изчистите всички запушвания в дюзите всеки месец. Някои от нашите клиенти добавят система за пречистване на вода към своите охладителни резервоари, което намалява натрупването на котлен камък и удължава живота на охлаждащите компоненти с 30%.
Устройството за изтегляне и фрезата работят заедно, за да изтеглят тръбата с постоянна скорост и да я подрязват до правилната дължина, така че тяхната поддръжка пряко влияе върху точността на размерите на тръбата. Устройството за изтегляне има два гумени колана, които захващат тръбата и я издърпват през линията. Всяка седмица проверявайте тези ремъци за износване - ако имат пукнатини или липсващи части, те няма да захванат равномерно тръбата, което води до промени в скоростта, които променят дебелината на стената. Почистете коланите с мек почистващ препарат, за да премахнете натрупването на PPR смола, и регулирайте напрежението на коланите според спецификациите на производителя (твърде разхлабени и се плъзгат; твърде стегнати и се износват бързо). Фрезата, която обикновено е кръгло острие, се нуждае от заточване на всеки 500 часа работа. Тъпият нож ще смачка края на тръбата, вместо да я отреже чисто, което ще доведе до допълнителна преработка. Ако режете тръби с голям диаметър (над 110 мм), ще трябва да заточвате острието по-често, тъй като допълнителният материал оказва повече напрежение върху режещия ръб. Винаги препоръчвам да използвате остриета от високоскоростна стомана - те издържат два пъти по-дълго от стандартните стоманени остриета за PPR рязане.
Контролният панел е „мозъкът“ на машината и е лесно да бъде пренебрегнат, защото не е движеща се част, но електрическите проблеми са основната причина за неочакван престой. На всяко тримесечие изключвайте машината и отваряйте корпуса на контролния панел (уверете се, че е изключен от захранването), за да проверите за разхлабени кабели, прах или корозия. Натрупването на прах може да причини късо съединение, така че използвайте въздушен компресор с ниско налягане, за да издухате праха от печатните платки – никога не използвайте високо налягане, което може да повреди деликатните компоненти. Проверете всички електрически връзки (винтове, клеми), за да се уверите, че са стегнати, тъй като разхлабените проводници могат да причинят периодична загуба на мощност или температурни колебания. Също така правете редовно резервно копие на софтуера за управление на машината – някои по-нови модели имат хранилище за данни, което може да се повреди, така че запазването на вашите настройки в облачно устройство или външно USB устройство ще ви помогне да се върнете и да работите бързо, ако има проблем със софтуера.
Освен тези редовни задачи, има две стъпки за дългосрочна поддръжка, които могат да удължат живота на вашата машина с 5-7 години. Първо, планирайте професионален преглед веднъж годишно. Нашите техници предлагат инспекции на място, при които проверяваме за скрито износване на компоненти, които може да пропуснете, като скоростната кутия в блока за изтегляне или задвижващия мотор за екструдера. Ние също така калибрираме температурата и настройките на скоростта на машината, за да съответстват на вашите специфични тръбни продукти, което подобрява качеството и намалява износването. Второ, водете подробни записи за поддръжка. Записвайте всеки път, когато сте почистили компонент, сменили част или сте имали престой. Това ви помага да забележите модели – например, ако установите, че нагревателните ленти винаги се отказват след 2 години, можете да коригирате графика си за подмяна, за да избегнете повреди в последния момент. Накарал съм клиенти да използват тези записи, за да планират поддръжка по време на бавни производствени периоди, което елиминира непланирани спирания по време на пиково търсене.
Сега нека поговорим за често срещаните грешки, които трябва да избягвате. Първо, намаляване на ъглите при поддръжката, за да спестите време или пари. Имах клиент, който пропусна издърпването на шнека на екструдера в продължение на една година и когато най-накрая направихме проверката, шнекът имаше 3 мм износване на полетата си – това намали производствената им производителност с 15%, защото шнекът не можеше да изтласка смола с правилната скорост. Подмяната на този винт им струва $12 000, което е много повече от цената на редовните проверки на винтовете. Второ, използването на грешни консумативи за поддръжка. Например, използването на метални инструменти за почистване на матрицата ще надраска повърхността, което ще доведе до дефекти на тръбата. Или използване на нефилтрирана вода в охладителния резервоар, което причинява натрупване на котлен камък. Трето, да не обучавате вашите оператори за основна поддръжка. Много оператори само пускат машината и не знаят как да открият малки проблеми като леко запушена дюза или разхлабен ремък. 30-минутно обучение за стъпките за седмична поддръжка може да помогне на вашия екип да улови проблемите, преди те да се превърнат в скъп ремонт.
В крайна сметка поддръжката на PPR машина за производство на тръби не означава само поправяне на счупеното – става дума за предотвратяване на проблеми, преди да започнат. Всяка стъпка, която предприемате, от седмично почистване на бункер до годишни професионални инспекции, допринася за по-малко време на престой, по-висококачествени тръби и по-дълъг живот на оборудването. Ако сте на пазара за нова машина, която е създадена с мисъл за лесна поддръжка, нашият екип може да ви помогне да намерите правилния модел за вашите производствени нужди. Независимо дали сте малък магазин, произвеждащ тръби за жилищни нужди, или голямо съоръжение, произвеждащо промишлен PPR, ние имаме опции, предназначени да опростят поддръжката, без да жертват производителността. Ако имате въпроси относно текущата си машина или искате да научите повече за нашите предложения, не се колебайте да се свържете с нашия екип, за да обсъдим вашите специфични нужди.
препратки:
- Американско дружество за изпитване и материали. (2020 г.). Стандартна спецификация за полипропиленови (PPR) пластмасови тръбопроводни системи за приложения под налягане (ASTM F2389).
- Международна организация по стандартизация. (2019 г.). Пластмасови тръбопроводни системи за инсталации за топла и студена вода—Произволен полипропилен (PPR) (ISO 15874).
- Асоциация за пластмасови тръби и фитинги. (2021 г.). Указания за поддръжка на оборудване за екструдиране, използвано при производството на PPR тръби.
- Инженерни насоки за промишлено екструдиране. (2022). Графици за превантивна поддръжка за винтови и цевни компоненти.